

Артикул: 266-102
Модель: ШГЭ-87(7Р)
Секция: Дополнительная
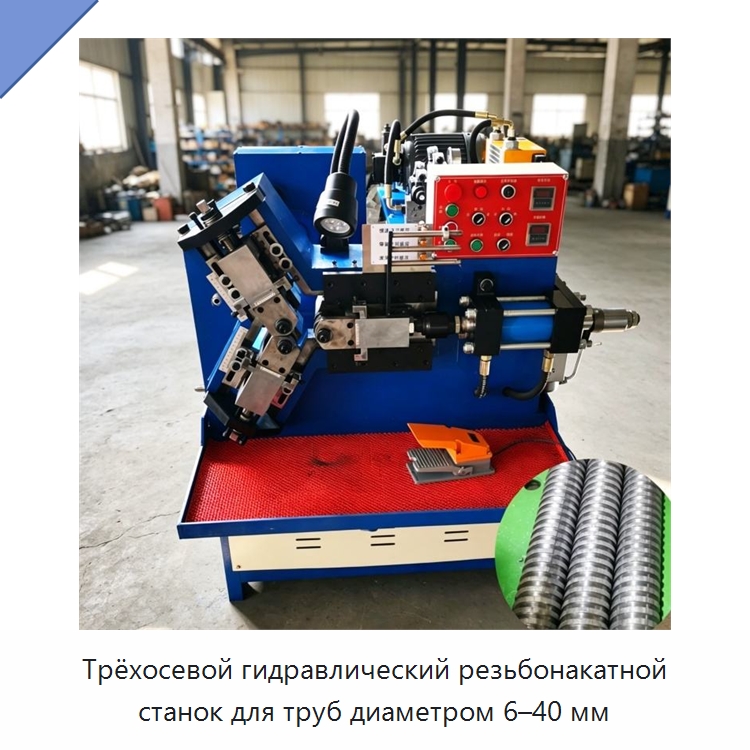
Трёхосевой гидравлический резьбонакатной станок для труб диаметром 6–40 мм
Трёхосевой гидравлический резьбонакатной станок выполняет холодное формование металлических труб и деталей. Диапазон обрабатываемых диаметров — 6–40 мм; возможна обработка тонкостенных труб с толщиной стенки более 0,5 мм. Производительность достигает 20 трубных заготовок в минуту, поддерживаемый шаг резьбы — 0,5–2,5 мм. На одном станке выполняются накатка резьбы, прямого и диагонального рисунка, а также рифление. Суммарная мощность составляет 4,5 кВт: 3 кВт приходится на привод шпинделя, 1,5 кВт — на гидравлический агрегат. Станок оснащён гидравлическим приводом и частотным регулированием скорости шпинделя. Предусмотрены ручной, полуавтоматический и полностью автоматический режимы работы. Конструкция допускает быструю замену форм и простую наладку. Элементы рамы из нержавеющей стали устойчивы к коррозии, корпус станка изготовлен из чугуна. Компактная компоновка рассчитана на размещение на небольшой площади.
Задать вопрос Искать на Baidu
Какую задачу решает гидравлический резьбонакатной станок для труб
Трёхосевой гидравлический резьбонакатной станок используют для накатки резьбы и рисунка на трубных фитингах, гидравлических соединителях и тонкостенных трубах промышленных трубопроводных систем.
Характеристики ШГЭ-87(7Р)
Модель (по базе 91Т)ШГЭ-87(7Р)
Основные компонентыдвигатель
Ключевые преимуществавысокая точность, высокий уровень безопасности
Тип станкастанок для прокатки труб
Напряжение380 В, 220 В
Гидравлический резьбонакатной станок для труб - гибкость поставки.
Мы отдаём себе отчёт, что у каждого проекта есть свои нюансы. В связи с этим мы можем обсудить адаптацию технических характеристик, типоразмеров и комплектации ШГЭ-87(7Р) под ваши задачи (на площадке производителя-оригинала либо на нашем заводе в России).
Мы отдаём себе отчёт, что у каждого проекта есть свои нюансы. В связи с этим мы можем обсудить адаптацию технических характеристик, типоразмеров и комплектации ШГЭ-87(7Р) под ваши задачи (на площадке производителя-оригинала либо на нашем заводе в России).
Информация проверена на актуальность: 27.08.26
Сведения о производителе и характеристиках актуальны.
Люди, которые искали Гидравлический резьбонакатной станок для труб, также смотрели:
 +5 фото
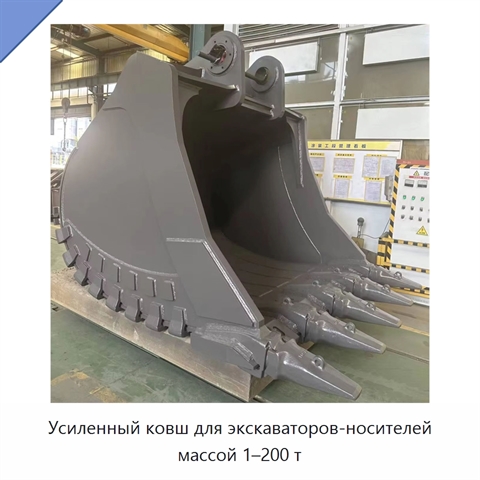
Усиленный ковш для экскаваторов-носителей массой 1–200 т
Модель: ВЮП-79(7К)
Усиленный ковш представляет собой навесное оборудование для экскаватора. Ковш рассчитан на установку на экскаваторы-носители массой от 1 до 200 т. Масса ковша — 5000.
 +1 фото
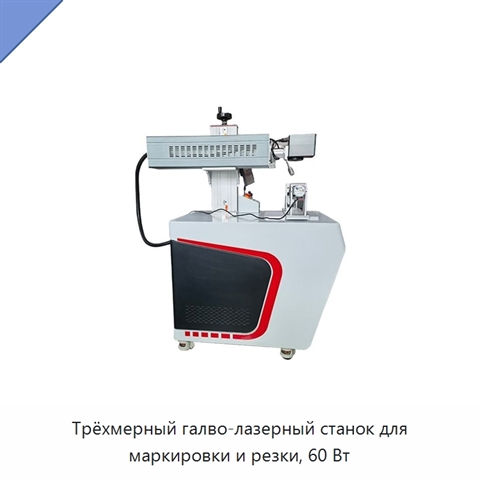
Трёхмерный галво-лазерный станок для маркировки и резки, 60 Вт
Модель: УБФ-81(8Т)
Трёхмерный галво-лазерный станок предназначен для маркировки, резки и гравировки. В нём используется углекислотный лазер мощностью 60 Вт с длиной волны 10,6 мкм. Лазер работает в импульсном режиме и охлаждается воздухом. Настольная конфигурация станка сочетается с массой 63 кг. Точность маркировки с
 +4 фото
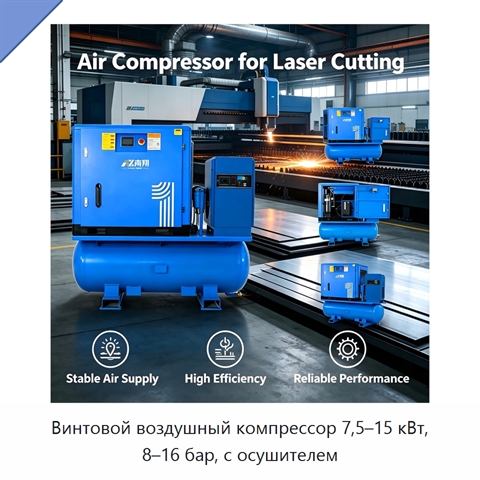
Винтовой воздушный компрессор 7,5–15 кВт, 8–16 бар, с осушителем
Модель: МХА-42(1М)
Винтовой воздушный компрессор рассчитан на работу с воздухом и выполнен в смазываемой стационарной конфигурации. Питание осуществляется от сети переменного тока с напряжением 220 или 380 В. Мощность находится в диапазоне 7,5–15 кВт, давление — в диапазоне 8–16 бар. В конструкцию входит осушитель.
 +3 фото
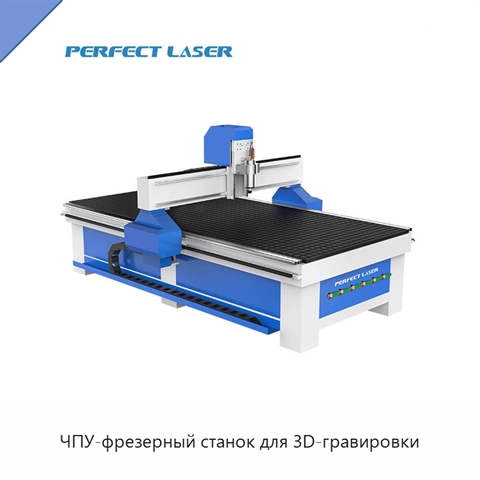
ЧПУ-фрезерный станок для 3D-гравировки
Модель: ГТЮ-42(7П)
Система позиционирования обеспечивает точность 0,02 мм для тонкой обработки сложных контуров. Рабочая зона станка имеет размеры 1300 × 2500 мм. Четырёхосевая система управления обеспечивает перемещения инструмента по нескольким направлениям для создания сложных форм. Управление осуществляется через